H4-05 弹性体密封件的成型工艺、橡胶—金属硫化粘接与来料判据
课程代码 H4-05 · 板块 H 材料、连接与制造工艺 / 密封/塑料/橡胶/胶粘 时长 约 3.5 小时(8 讲) 前置 H4-01 密封材料(EPDM/HNBR/氟胶)选型;M2-03 供应商质量与来料控制;体系外前置(需自备):橡胶硫化化学基础——交联反应、硫黄/过氧化物交联体系、交联密度与力学性能的关系;体系外前置(需自备):模具与成型设备的基本认识——分型面与脱模、模腔与流道、合模力、螺杆塑化 本讲义定位 讲师授课蓝本 / 学员自学讲义,是 H4-05 大纲的完整展开版
按任务导航
| 你手上的事 | 直接看 | 还要配 |
|---|---|---|
| 给一颗新件定成型路线(模压/传递/注射) | 第 1 讲:三法的分界、各自的缺陷谱、焦烧安全时间 ts2 这道硬闸 | 第 2 讲(模内时间怎么定)· 第 3 讲(分型面落在哪) |
| 写或审一份橡胶件技术协议的来料判据 | 第 7 讲:胶料级/成品件级/批次级三层判据,门尼与硫化曲线怎么写成可执行的带 | 第 2 讲(后硫化的证据层级)· 第 6 讲(粘接验收要两栏) |
| 查一批粘接件为什么服役后整圈脱粘 | 第 6 讲:破断面三档各指向哪一层根因 | 第 5 讲(前处理链、间隔时间上限 t_隔、面层与交联体系配对) |
| 判试模件「尺寸偏小」该不该改模 | 第 3 讲:冷冻去毛刺后必须先满足「回温平衡后测量」才有资格谈尺寸 | 第 4 讲(收缩率反算与补偿方向、分方向标公差) |
| 把工艺量分派到图纸/技术协议/过程文件 | 第 8 讲:三处各装什么,判据只有一条 | 第 1 讲(本课射程与九条去向) |
⛔ 本课不覆盖:
【栏一 · 不讲哪些题目】胶料家族与介质相容矩阵、交联体系选择、压缩永久变形 CS 与 CSR 的判据本体、外观等级定义 → H4-01 密封材料(EPDM/HNBR/氟胶)选型;两被粘件涂胶固化的结构胶工艺与粘接耐久寿命外推 → H4-03 结构胶/密封胶粘接工艺与耐久;热塑性塑料注塑与包覆注塑 → H4-02 塑料件(尼龙/PPS)注塑与耐冷媒相容;金属件成型工艺窗口 → H1-05 金属零件成型工艺:扁管挤压、翅片辊压与百叶窗成型、主片/水室冲压、管件弯曲与端部成型;密封结构选型与不可单独更换的取舍 → I3-02 静密封/动密封结构设计与选型/G11-03 O 型圈、密封面与静/动密封设计;导入锥与装配刮伤防护 → G11-02 快接(quick connector)结构与密封选型/H3-02 胀接、压装与机械连接工艺;抽样理论、供应商分级、控制计划与 8D → M2-03 供应商质量与来料控制/M2-07 PFMEA 与控制计划实操:热管理制造过程的失效分析三件套;清洁度目标与颗粒检测 → I5-05 流体回路技术清洁度与颗粒污染控制:目标设定、检测方法与产线管控;测量状态与尺寸报告判读 → I5-06 热管理件的尺寸测量、检具与尺寸报告判读(尺寸工程验证侧)。
【栏二 · ⛔ 真正不给的数】① 尺寸公差等级值(ISO 3302-1 的等级划分、公差数值与适用尺寸段)——本课未取得标准原文,只写去向 → 按现行版本的标准原文 + 本项目企标;② 外观缺陷的等级号与判废界(ISO 3601)、CS 的试验条件与限值(ISO 815)→ 归 H4-01 密封材料(EPDM/HNBR/氟胶)选型 的口径;③ 本项目自己的验收阈值(粘接强度下限、橡胶破坏率下限、门尼带宽)→ 按本项目材料与工艺组合的基线试验分布定;④ 具体牌号的底涂体系、润滑剂牌号与用量等产品参数 → 供应商工艺卡 + 本项目验证。⚠ 与平台相关的工艺量(后硫化窗口、干膜厚度带、t_隔、回温等待时间等)本课是给的——形式是量级锚 + 取数路径 + 判据形式,见各讲正文。
引言:零件是完整的,胶也在,尺寸也对——只是没粘住
一颗橡胶密封件到货,来料检验员手上能做的通常只有三件事:看外观、量尺寸、测硬度。本课要讲的三条最贵的失效——供应商省掉了后硫化、橡胶—金属界面没有真正粘住、这一批混炼胶已经不是上一批——在这三个维度上全部没有信号。零件是完整的,胶也在,尺寸也对,硬度也在带内;它只是没粘住、交联没做完、或者换了一批胶。等到信号出现,件已经在整车上,失效是批量的,追溯窗口已经关上。
★ 钉子一(贯穿全课):本课的每一条判据都必须回答同一个问题——「它在验收环节能不能被测出来?」这不是一句态度,它是一条可以当场执行的分派规则:测得出来、且是件本身的属性,才可以写进图纸公差;测得出来但要破坏件,只能进技术协议的破坏性抽检项;在成品上根本测不出来的(模温、间隔时间、炉时、分穴归属),只能进过程文件与批次追溯记录。把一个测不出来的量写进图纸,结果不是「更严格」,而是这条判据线在来料端整条失效——因为唯一可能的处置只剩让步放行。这条规则在第 8 讲收束成一张分派表,但它从第 1 讲起就该拿在手上:读本课任何一条工艺量时,顺手判一次它该落在三处的哪一处。
★ 钉子二(选路层):模压、传递、注射三法的分界不是产量与成本,而是「胶料在哪里、什么时候升到硫化温度」。模压 CM_mold 是料坯进模腔后靠模板传热升温,传递 TM_mold 是胶料挤过浇道时被剪切先抬一截温,注射 IM_mold 则是在螺杆机筒里就已升到接近硫化温度再射入热模。升温发生的位置一变,风险族就整族地换掉:靠模板传热的那条路,风险在厚断面芯部滞后;把升温挪到模腔之外的两条路,就新增了「胶料还没进模腔就开始交联」这一族——焦烧、熔接痕、剪切降解,这些在模压路线上根本不存在。⇒ 选路即选缺陷谱,不是选节拍。评审别人的工艺方案时,第一问不是「几秒一模」,而是「你这条路的主缺陷落在哪一项可记录的过程量上被卡住」。
三条反着读就会把动作做错的地方,先在这里点破,正文各有落点:
★ 主反钉子——冷冻去毛刺之后量出来的「尺寸偏小」,⛔ 不是模具做小了。它多半是件的热历史尚未平衡:深冷—回温循环之后,尺寸要过一段时间才回到稳态,刚出滚筒就量,必然读到系统性偏小的值。弹性体的线胀系数在 10⁻⁴/K 量级(约 150~250×10⁻⁶/K),低碳钢约 12×10⁻⁶/K,两者相差一个数量级以上(⚠ 随牌号、填料体积分数与温区变化,引用前须按牌号数据表核)——这就是为什么按机加件的直觉去看这个读数会严重低估它的漂移量。读者若照这个读数去改模具,会把一副本来正确的模具真的改错,而改模不可逆,要等到下一轮试模才暴露。正确动作是先把「回温平衡后测量」的等待条件、环境温度与件的摆放状态写成可执行条件,再谈补偿方向(第 3 讲、第 4 讲)。
★ 副反钉子——粘接件的拉脱/剥离强度落在协议下限之上,⛔ 不等于粘接合格。强度是一个标量,它把「界面有多强」和「胶体有多强」压成了一个数。一批「强度勉强够、破断面却几乎全是底涂—金属间破坏 CM_bond」的件会被整批放行(这里说的是成品批,即该模次/班次),服役中介质沿界面渗入后集中失效。此时若照「强度不够」的思路去提高强度下限,方向同样是反的:真因在前处理与底涂面层配对,提下限只会把良品也判废,而真正出问题的那一批件照旧漏过去(第 6 讲)。
★ 副反钉子二——模内硫化时间⛔ 不是「越长越保险」。硫黄体系过硫会返原(reversion),力学性能回落;而返原不改外观、不改尺寸,比欠硫更难在来料端被发现——欠硫至少还常在现场留下信号。⇒ 模内时间的判据是硫化曲线的形状,不是产线上的工时习惯(第 2 讲)。
射程:本课按工艺链切,不按零件名切。对象是热固性弹性体密封件(含橡胶—金属复合件),从混炼胶与骨架来料到装配上线为止的工艺链与判据,四块:成型选路与工艺窗口、硫化与后硫化、橡胶—金属硫化粘接、橡胶专有来料判据,另加装配预润滑剂一节。之所以按工艺链切,是因为判据只有沿工艺链才可沿用——「模内共交联」这一整套界面纪律对结构胶整条不成立;而按零件名切,会让人以为「同为密封件就同一套判据」,把 O 圈的工艺卡套到骨架密封件上。⚠ 一条要先说清的射程外情形:本课判据不适用于热塑性弹性体注塑件——那是进模降温凝固,没有交联与后硫化这两个环节,第 2 讲整讲对它不成立。九条分界与各自的去向在第 1 讲一次给全,后文不再重复。
怎么把一颗件的工艺链数全。本课的全集是「这颗件从混炼胶与骨架来料到装配上线为止,每一个会改变它最终性能的节点,以及每个节点上『改变了什么/在成品上留不留下可见痕迹/靠什么判』这三问」。最自然的线索是零件在产线上走过的工序:混炼胶来料 → 预成型料坯 → 成型 → 模内硫化 → 脱模 → 去毛刺 → 后硫化 → 检验放行 → 包装 → 装配预润滑。⚠ 只沿这一条线索数,会整类漏掉四块,而每一块漏掉之后清单看起来仍然是完整的——这正是它危险的地方:① 并行的骨架金属支链(脱脂 → 粗化 → 化学转化/钝化 → 底涂涂布 → 烘干 → 入模),它不在胶料那条线上,却是粘接件的另一半;② 「什么都不做」的时效类工序——前处理到底涂的间隔上限、去毛刺后的回温平衡等待、后硫化的炉时。它们在工艺卡上没有设备、没有动作,因此排工序表时最容易整类不出现,而这三样各自对应一条批量失效;③ 不在件上而在纸上的一轴——批次追溯记录与变更捕获(换牌号、换混炼供应商必须重验底涂体系)。它们不改变件,却决定了失效发生时查不查得出来;④ 判据本身的三层轴(胶料级/成品件级/批次级),它与工序链是正交的:同一道工序上可以同时挂三层里的量,按工序枚举会把它压扁成一层。⇒ 你手上若有一份别人写的工艺清单,先按这四块各查一遍,比逐条读那份清单更快找到洞。
本课怎么给数。凡「公差等级值、后硫化温度—时间窗口、干膜厚度带、粘接强度下限、橡胶破坏率下限、门尼带宽」这六类,本课一律不给可以直接取用的单值,取而代之给三样:① 量级锚(是分钟级还是小时级、是个位数微米还是几十微米);② 取数路径(向哪份标准原文、哪份企标、哪张供应商工艺卡,或哪一轮试模标定取);③ 判据形式(是双侧带还是单侧下限、是相对本牌号基线还是绝对值)。⚠ 这三样合起来才是可执行的东西——一个抄来的数值若跨了牌号、跨了测试温度、跨了试样型式,它在你的件上不构成判据。
全课路线图。第 1 讲定射程并做成型选路,把三法的缺陷谱与 ts2 硬闸摆开;第 2 讲讲模内硫化时间两侧的失效与后硫化真正做的三件事,并设计「省掉能被查出来」的判据;第 3 讲落到分型面、溢料槽与去毛刺,主反钉子在这里点破;第 4 讲用试模件实测反算成型收缩率、给出模具补偿方向,并按分型面方向/非分型面方向分别标注公差等级;第 5 讲进入橡胶—金属硫化粘接的前处理链与双涂层底涂体系;第 6 讲把粘接验收从强度单值改成「破断面形貌 + 强度」两栏,并加上介质浸泡老化后的复测;第 7 讲把门尼黏度与硫化曲线写成三层来料判据,并按混炼批与模次分穴排抽检;第 8 讲收在装配预润滑剂选型、工艺量的三处分派,以及一个把上述失效串起来的案例与动手做。
⚠ 全课有一处措辞纪律先在这里交代,免得后文反复打断:「批」这个字在本课有两义,一律就地写明是哪一种——胶料批=混炼批(一次混炼作业产出的胶料,门尼与硫化曲线按它抽),成品批=模次/班次(成型工序产出的件,尺寸与外观按它抽,且必须分穴)。两者层级不同,抽检计划分开排;破坏性项按混炼批排,⛔ 不按成品批排。
第 1 讲 模压/传递/注射:三条成型路线的分界、缺陷谱与选路判据
1.1 本课讲什么、不讲什么:射程按工艺链切,不按零件名切
本课的对象是热固性弹性体密封件(含橡胶—金属复合件)从混炼胶与骨架来料到装配上线为止的那一整条工艺链,以及挂在这条链上的判据。它由四块构成:
- 成型选路与工艺窗口——模压/传递/注射三法怎么选,各自的缺陷谱与过程量抓手(本讲);
- 硫化与后硫化——模内硫化时间怎么定,后硫化在做哪三件事、省掉了怎么查出来;
- 橡胶—金属硫化粘接——前处理与底涂工艺链、每一环的失效对应物、破断面形貌怎么判;
- 橡胶专有的来料判据——门尼黏度与硫化曲线怎么写成可执行的批间判据(另加装配预润滑剂选型一节)。
为什么按工艺链切,而不按零件名切。判据能不能沿用,取决于工艺机理是不是同一套,而不取决于零件叫什么名字。「模内共交联」这条界面纪律——底涂的活性组分要参与胶料的交联反应、因此它的窗口与模温和模内时间绑死——对结构胶那条路线整条不成立(结构胶自己固化成独立的第三相,与模温无关)。反过来,如果按零件名切(「都是密封件,所以一套判据」),读者就会把 O 圈的工艺卡套到橡胶—金属骨架密封件上:O 圈那张卡上没有前处理链、没有底涂干膜厚度、没有破断面判读,而这三项恰恰是骨架件一半的失效来源。
⚠ 最容易套错的一类是热塑性弹性体(TPE)注塑件:TPE 进模是降温凝固,没有交联、也没有后硫化这两个环节 ⇒ 本课第 2 讲整讲对它不成立。判「这门课适不适用于我手上这个件」,第一问是「它在模腔里是升温交联,还是降温凝固」。
九条分界与各自的去向(本讲写一次,后文不再重复;写「见某课」只是给去向,⛔ 不代表那门课已经讲过什么——真要用其结论时请去那门课确认):
| 不在本课的那件事 | 去向 |
|---|---|
| 胶料家族与介质相容矩阵、交联体系选择、压缩永久变形(CS)/CSR/TR10 的判据本体、外观等级定义 | H4-01 密封材料(EPDM/HNBR/氟胶)选型 |
| 两个已成形被粘件涂胶固化的结构胶工艺、粘接耐久寿命与加速老化外推 | H4-03 结构胶/密封胶粘接工艺与耐久 |
| 热塑性塑料注塑与包覆注塑(翘曲/熔接线/内应力、保压与冷却判据) | H4-02 塑料件(尼龙/PPS)注塑与耐冷媒相容 |
| 金属件本身的成型工艺窗口(挤压/辊压/冲压/弯曲) | H1-05 金属零件成型工艺:扁管挤压、翅片辊压与百叶窗成型、主片/水室冲压、管件弯曲与端部成型 |
| 密封结构选型、骨架密封件「不可单独更换」这一取舍 | I3-02 静密封/动密封结构设计与选型/G11-03 O 型圈、密封面与静/动密封设计 |
| 装配刮伤防护与导入锥设计 | G11-02 快接(quick connector)结构与密封选型/H3-02 胀接、压装与机械连接工艺 |
| 抽样理论、供应商分级、控制计划与 8D | M2-03 供应商质量与来料控制/M2-07 PFMEA 与控制计划实操:热管理制造过程的失效分析三件套 |
| 清洁度目标与颗粒检测 | I5-05 流体回路技术清洁度与颗粒污染控制:目标设定、检测方法与产线管控 |
| 测量状态(自由态/约束态、支撑与夹持)与尺寸报告判读 | I5-06 热管理件的尺寸测量、检具与尺寸报告判读(尺寸工程验证侧) |
⛔ 落在射程外的限值与条款内容,本课一律不给,只给类型与去向。
本讲的三个符号,先在这里钉住(全课统一,后文照此用):CM_mold=模压成型(compression molding);TM_mold=传递成型(transfer molding);IM_mold=注射成型(injection molding)。⛔ 全课不得裸写「CM」——本课另有一个失效档位叫 CM_bond(底涂—金属间破坏,第 6 讲),两者一个是工艺代号、一个是破断面档位,写混了就把「这条路线」和「这种失效」搅成一件事。
1.2 三法的分界:胶料在哪里、什么时候升到硫化温度
评审桌上最常听到的选路理由是「产量大所以上注射」「量小所以模压」。产量确实是输入之一,但它不是分界。三条路线真正的分界是一句话:
胶料是在哪个容器里、在进模腔之前多久,升到接近硫化温度的?
- CM_mold(模压):把预成型料坯直接放进模腔,靠上下模板的热传导升温。胶料在模腔里才开始升温,断面上有明显温度梯度,外层先交联、芯部滞后。
- TM_mold(传递):料坯放在料罐里,柱塞把它挤过浇道、注入已经闭合的模腔。胶料在浇道段被剪切生热,进模腔时温度已经抬了一截。
- IM_mold(注射):在螺杆机筒里完成塑化与剪切升温,以接近硫化温度的胶料射入热模。胶料在进模腔之前就已经很热了。
为什么这一条是分界。进模腔那一刻的胶温越高,模内还需要走的升温段就越短 ⇒ 模内硫化时间依次缩短。但这个「省」不是白省的:胶料越早升温,就越早进入「在模腔之外也会开始交联」的风险区,同时设备与模具的门槛依次抬高、废料形态也跟着变。
本讲第一个模温符号也在这里钉住:T_模=模温,指模板或模腔表面的温度,引用时必须就地写明是哪一处的测点(模板背面的温控表读数与模腔表面的实际温度不是一个数)。常规热固性橡胶的模内硫化温度典型落在 150~200 ℃ 量级,随胶料家族与交联体系变化,过氧化物体系与氟胶体系通常偏高端。⚠ 典型值,⛔ 不是验收依据,端点不得当成可承诺值;本项目的实际取值向该牌号供应商工艺卡 + 试模标定取。本讲给出这个范围只为一件事:让你知道后面反复出现的那句「必须在与实际模温一致的温度下测」,说的是哪一个温度量级。
模内时间的方向:同一牌号、同一件形下,模内硫化时间的方向是 CM_mold > TM_mold > IM_mold;设备与模具门槛的方向相反。⛔ 本课不给倍数——具体值是件形与牌号的函数,两侧都没有可引用的取值来源时不做倍数比较;要拿本项目的数,走「该件在三条路线上的试模节拍实测」。
废料形态也依次变:CM_mold 只有飞边;TM_mold 多出料罐残胶(cull)与流道胶;IM_mold 多出冷流道时的流道胶(热流道可省)。
⛔ 常见误区:把「模内时间短」直接读成「总节拍短」。TM_mold 与 IM_mold 多出装料、注射、清理料把与流道的时间。节拍要按整个循环算,⛔ 不按模内时间算。评审时如果供应商只报模内时间就下节拍结论,那份报价的分母是错的。
1.3 第一道硬闸:焦烧安全时间 ts2 与流道停留时间 t_留
三条路线里,TM_mold 与 IM_mold 让胶料在模腔之外停留并受热,于是引入了 CM_mold 上根本不存在的一族风险:胶料还没进模腔就开始交联。这就是焦烧(scorch)。
判它有没有余地的量只有两个,本讲在这里定义:
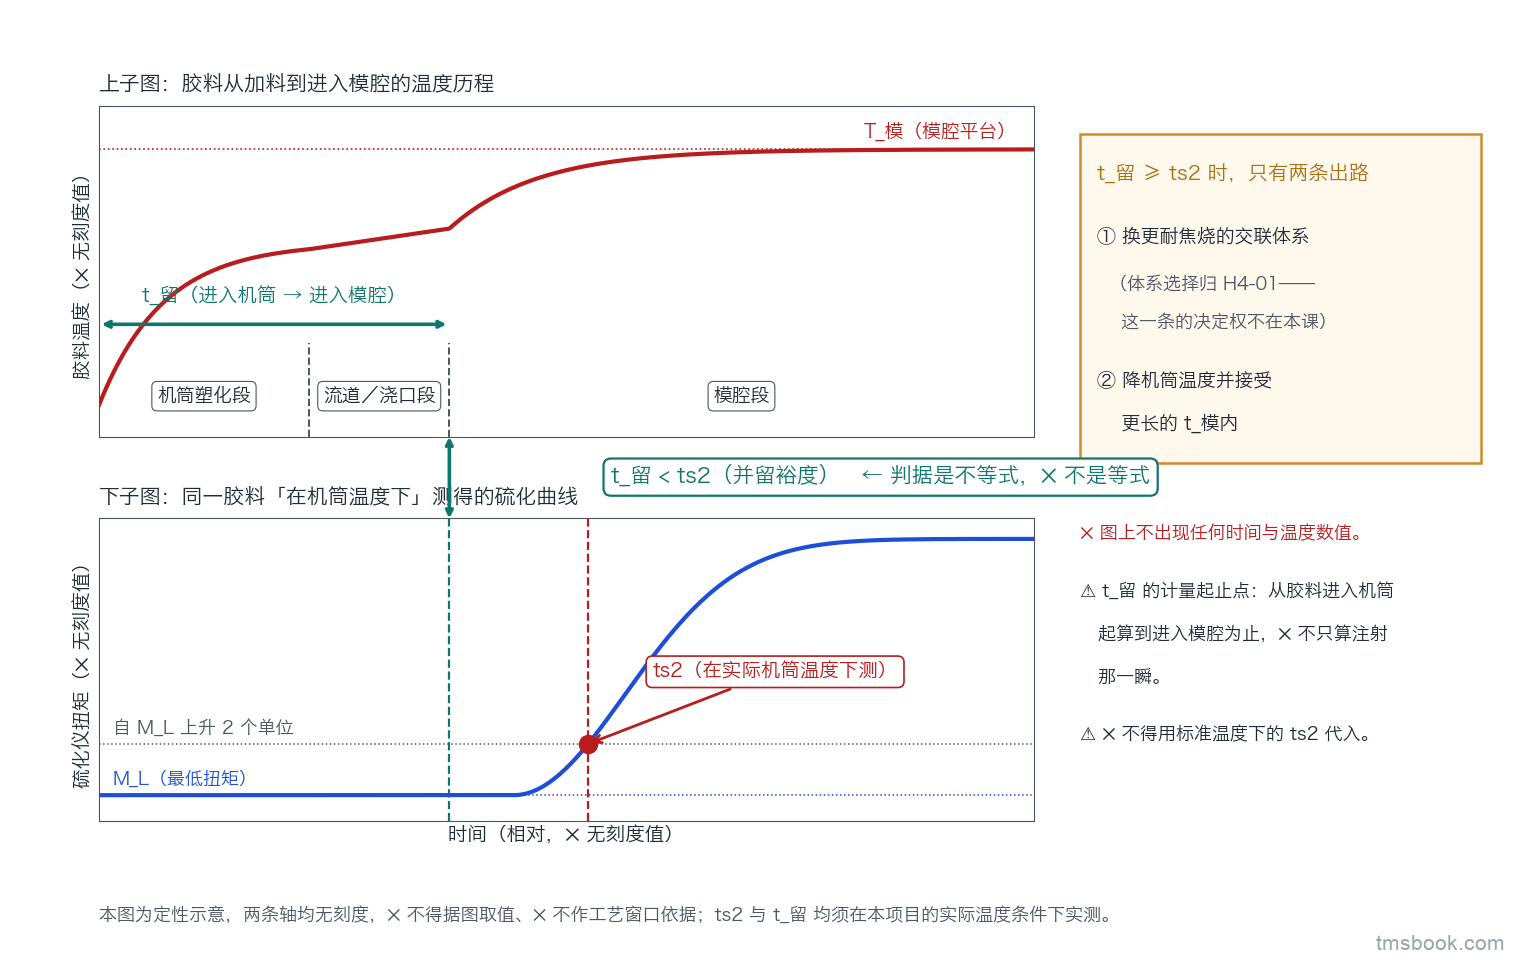
- ts2=焦烧安全时间——硫化曲线上扭矩自最低扭矩上升 2 个单位所需的时间,标志交联反应开始,单位 min;
- t_留=胶料在模腔之外的受热容器与流道内的停留时间(注射/传递路线专有),单位 min。容器按路线各自代入:IM_mold 是机筒+流道/浇口,TM_mold 是料罐(cull 段)+浇道;两条路线都从胶料进入该容器起算,到进入模腔为止。
判据就是一条不等式:
t_留 < ts2(ts2 必须在实际机筒温度下由硫化仪测得),并留裕度。
为什么它是硬闸而不是「注意事项」。越过 ts2 之后胶料黏度快速上升,流道与浇口先堵、模腔充不满,表现为充填不足。关键在于它的失效形态:这是整批连续的——同一混炼批的胶料、同一组参数,会连续出废品,不是随机散发的偶发缺陷。所以它不能靠成品检验兜底,只能在选路那一步就判掉。
ts2 的量级与取数路径。ts2 是分钟级的量,且随温度升高而缩短。⛔ 本课不给通用值——它是牌号、交联体系与测试温度三者的函数。拿到本项目取值的路:用无转子硫化仪(MDR)在与实际机筒温度一致的温度下实测 ts2,同时实测最长滞留工况下的 t_留,两者对比。⛔ 不得用标准试验温度下的 ts2 代入。
⛔ 常见误区一:把 ts2 当成一个「牌号属性」查表用。它是温度的函数——换一个机筒温度就换一个 ts2。牌号数据表上那一个 ts2 值旁边一定写着测试温度,脱离那个温度它什么都不是。
⛔ 常见误区二:只算注射那一段的停留时间。t_留 的计量起止点是从胶料进入受热容器(IM_mold 是机筒,TM_mold 是料罐)起算,到进入模腔为止,⛔ 不只是注射那一瞬。而且最长停留发生在正常节拍之外——把这四种工况逐一算一遍,取其中最长的那个去和 ts2 比:
- 正常连续生产时的稳态停留;
- 停机后的第一模(胶料在热机筒里等了整个停机时长);
- 换模、清模、调机期间留在机筒与流道里的那部分胶;
- 首件与试模时的低节拍运行。
工程上的处置是把 2~4 三种工况写成明确的处置条款(例如超过某停留时长必须清空受热容器——IM_mold 清机筒与流道,TM_mold 清料罐与浇道——并废弃头几模),而这个时长本身要按上面的路实测标定。
超了怎么办:只有两条路。
- 换更耐焦烧的交联体系——⚠ 交联体系的选择归 H4-01 密封材料(EPDM/HNBR/氟胶)选型,本课只使用它的结论,⛔ 不在工艺侧自行改;
- 降机筒温度,并接受更长的模内硫化时间——也就是把省下来的模内时间还回去一部分。
⚠ 注意第二条的含义:如果降到最后模内时间已经没有优势,那这条路线本身就不成立,应该退回 TM_mold 或 CM_mold。ts2 判不过就换路线,⛔ 不是「小心一点做」。
1.4 选路即选缺陷谱:三条路的失效不是同一族
上一节的焦烧只是 IM_mold 缺陷谱里的一项。把三条路线的典型缺陷摊开看,会发现它们不是同一族失效的轻重之分,而是三组彼此不重叠的风险——而这正是「选路即选缺陷谱」这句话的含义。
缺陷谱是升温位置的直接后果:胶料在模腔之外停留越久、剪切越强,「提前交联」与「降解」这两族越突出;胶料靠模板传热升温,「芯部滞后」这一族越突出。
评审桌上的第一问:「你选的这条路的主缺陷,落在哪一项可记录的过程量上被卡住?」——答不上来,说明这条路只是被选了、没有被守住。下表是本讲给你的答案模板,右列每一项都是可以写进过程文件、可以调出记录来查的量:
| 路线 | 典型缺陷 | 卡住它的过程量抓手 |
|---|---|---|
| CM_mold | 厚断面芯部欠硫 | 模内硫化时间 t_模内 与厚断面时间补偿量 Δt_厚(第 2 讲) |
| CM_mold | 缺胶欠模 | 充填压力、料坯重量(预成型称重) |
| CM_mold | 飞边厚、分型面处易夹料 | 溢料槽设计与合模力 |
| TM_mold | 浇口痕落在密封功能面 | 浇口位置(形状冻结前就要定,见 1.5) |
| TM_mold | 料罐残胶与流道废料 | 料罐尺寸与料坯定量 |
| TM_mold | 充填不足 | 柱塞压力 |
| IM_mold | 焦烧 | t_留 与机筒温度(见 1.3) |
| IM_mold | 熔接痕(多浇口汇流处交联不连续、强度骤降) | 浇口数与位置、注射速率 |
| IM_mold | 高剪切下的胶料降解 | 螺杆转速与背压 |
⚠ 这些量的限值全是牌号与件形的函数,本课给的是「该卡哪一项」,⛔ 不给限值。限值向本项目企标、供应商工艺卡与试模标定取。
⛔ 常见误区:把缺陷谱当成「质量水平的高低排序」。三条路不是好坏排序。尤其⛔ 不得因为「注射设备更先进」就默认它更保险——IM_mold 多出来的焦烧与熔接痕这两族,在 CM_mold 路线上根本不存在。换路线不是升级,是换一组要盯的东西。
这一节今天就能用的东西——把上表右列变成你评审时的三张问句:① 这一项抓手,在你的过程文件里有没有条目?② 它有没有记录(谁记、多久记一次、记在哪)?③ 它超了之后的处置动作是什么?三问有一问答不上,这条路线的主缺陷就是无人看守的。
1.5 三法对图纸的反向约束:形状冻结之后就只剩改模一条退路
选路不只是工艺侧的事——三条路线各自会反向要求图纸给出一些东西,而这些要求全是几何决定的:脱模方向、浇口落位、熔接痕位置,一旦形状冻结就不再自由,工艺侧只能在剩下的窗口里腾挪。
| 路线 | 它对图纸提出的反向约束 |
|---|---|
| CM_mold | 件必须能在开模方向脱出;且要接受较厚的飞边(分型面落位与去毛刺余量随之定,第 3 讲) |
| TM_mold | 图纸必须给出可接受的浇口痕位置——⛔ 不得落在密封功能面 |
| IM_mold | 流道与浇口布置要能在 ts2 内充满;并且要接受熔接痕的位置作为受控项 |
⚠ 本课所说的密封功能面,一律指件上参与建立密封接触压力的那一块面:O 圈的两条接触带、唇封的唇口与油膜带、端面垫的压紧带。分型面落位、浇口痕、去毛刺刀痕与飞边残迹一律以这块面为禁区。⛔ 不含仅参与定位或防尘的面。这块面在几何上由 G11-03 O 型圈、密封面与静/动密封设计/I3-02 静密封/动密封结构设计与选型 定,本课只承接它的位置。
提出时点=形状冻结之前(对应你所在项目开发流程里的设计冻结节点,⚠ 具体节点名各项目不同,本课不给)。过了这个点,上面三项都只剩「改模」一条退路——而改模是不可逆的,且要到下一轮试模才知道改对没有。
⛔ 本课不给「浇口痕允许的最大直径」「熔接痕允许长度」这类限值——它们是件形与验收等级的函数,向本项目企标与供应商工艺卡取。
⛔ 常见误区:把熔接痕当成「可以消除的缺陷」去要求供应商。多浇口充填必然产生熔接痕。工程上做的事是把它挪到非受力、非密封的位置,并纳入受控项(在图纸上标出允许区域、在过程文件里固定浇口数与注射速率)。写一条「不得有熔接痕」,等价于要求单浇口——那是另一个选路结论,会连带改变充填时间、进而回头影响 t_留 与 ts2 的判断。要求写反了,供应商要么做不到、要么悄悄改了别的东西来满足它。
这一节今天就能用的东西——在形状冻结评审的检查表上加三行:① 脱模方向是否已确认,件能否在该方向脱出;② 浇口痕的可接受位置是否已在图纸上标出,且避开了密封功能面;③ 熔接痕位置是否已列为受控项并标出允许区域。三行全部要求「已在图纸上,而不是在会议纪要里」。
1.6 骨架嵌件件:选路的第一问不是节拍,是「嵌件会不会被冲移」
对橡胶—金属骨架密封件(bonded seal),选路多一个前置判断,而且它排在节拍前面:
骨架在这条路线的充填压力下,会不会被冲移或弹性变形?
TM_mold 与 IM_mold 的充填压力远高于 CM_mold。薄壁骨架与细长嵌件在高压充填下会偏移,或者被推得弹性变形(尤其是悬臂端)。
后果是什么,为什么它在检验上不显形。嵌件一偏,模腔就被分成不对称的两半,胶层厚度随之不均。而胶层厚度直接决定该处的压缩量与密封过盈:
- 贫侧(胶层偏薄):压缩量不足 ⇒ 密封裕度不足;
- 富侧(胶层偏厚):压缩量偏大 ⇒ 装配力大、易翻滚。
⚠ 请注意它的直接后果是胶层厚度不均,而不是件的外形尺寸超差——件的外轮廓仍由模腔决定,量出来是合格的。这就是它在常规尺寸检验上不显形的原因,也是本课那条贯穿全课的钉子在本讲的落点:件是完整的、尺寸也对,问题在看不见的地方。要看见它,得剖切或做胶层测厚。
三条对策,并列使用:
- 模内定位销与压紧——把骨架在充填期间机械地按住;
- 降低充填速率——降低作用在悬臂端的动压;
- 把浇口避开嵌件悬臂端——不让胶流正对着最容易被推动的那一段(⚠ 这一条又要在形状冻结前作为浇口位置约束提出,见 1.5)。
⚠ 这三条属于工艺窗口,不是图纸公差:它们进过程文件,⛔ 不进图纸。为什么这么分派,本课第 8 讲会把全部工艺量按「图纸/技术协议/过程文件」三处走一遍;这里先给结论——判据能不能写进图纸,取决于它在验收环节能不能被测出来,而「充填速率」在成品件上是测不出来的。
⛔ 常见误区一:把胶层厚度不均当成「模具做偏了」去修模腔。真因在充填压力与浇口位置。修了模腔,下一次换一组注射参数它还会再偏一次——而这时模腔已经被改错了。
⛔ 常见误区二:用加大胶层名义厚度来「留裕度」。胶层厚度是压缩特性的一部分,加厚会改变件的压缩量—反力关系,等于悄悄改了密封设计。
★ 本节讲的是零件设计侧「骨架嵌件要定位」这条准则的工艺侧成因:准则说「要定位」,本节回答的是「为什么会移、移了会怎样、靠什么不让它移」。
1.7 边界一:牌号与交联体系已定,是本讲的前提,不是本讲的内容
本讲的入口条件里有一项是「牌号与交联体系已定」。选哪种胶料、胶料家族与介质相容矩阵、硫黄体系还是过氧化物体系及其对压缩永久变形的影响——全部归 H4-01 密封材料(EPDM/HNBR/氟胶)选型。本讲只回答一个问题:这个已经定下来的牌号,能用哪种成型方式做出来。
为什么要把这道墙立在这里。这两件事在开发时序上有明确先后:材料先定、工艺后选。把材料选型混进工艺讲,读者会形成一个很自然但很贵的反应——「工艺做不出来就换材料」。而换材料要重走介质相容验证与压缩永久变形验证,代价与「调一组注射参数」完全不在一个量级。
本讲从 H4-01 密封材料(EPDM/HNBR/氟胶)选型 接过来的只有两条结论:
- 该牌号的交联体系——它决定 ts2 的量级与耐焦烧的余地(1.3 那条硬闸判不判得过,一半在这里定);
- 该牌号的推荐硫化温度带——它是 T_模 的取值起点。
⛔ 本讲不复述任何相容矩阵条目,也不给压缩永久变形的判据与限值。
⛔ 常见误区:在工艺评审上用「这个牌号不好做」去推翻材料选型。正确的动作是把工艺窗口的约束——ts2 不够、必须做后硫化、必须配特定的底涂面层——写成成本与风险输入,反馈回材料选型评审,由 H4-01 密封材料(EPDM/HNBR/氟胶)选型 那一套判据重新裁。⛔ 不在工艺侧自行改牌号:工艺侧看不到介质相容那一半的后果。
1.8 边界二:热固性橡胶与热塑性塑料的注射,机理方向相反
「注射」这两个字在橡胶件与塑料件上是同一个词,指的却是方向相反的两件事:
| 热固性橡胶(本课) | 热塑性塑料(H4-02 塑料件(尼龙/PPS)注塑与耐冷媒相容) | |
|---|---|---|
| 进模腔之后发生什么 | 升温交联 | 降温凝固 |
| 模温的作用方向 | 高模温驱动交联、缩短模内时间 | 低模温加速凝固、缩短冷却时间 |
| 保压的作用 | 收缩主要发生在脱模之后的降温段与交联段 | 靠保压补偿凝固收缩 |
两者只在「模具与流道几何」这一层可以互相对照(流道布置、浇口型式、分型面这类几何问题)。一旦谈到工艺参数的作用方向,判据一律不可平移。
⛔ 常见误区:照搬「提高保压压力可以减小收缩」这条塑料经验去调橡胶件。橡胶件脱模时仍在高温,收缩主要在模外发生 ⇒ 加保压主要改变的是飞边量与嵌件冲移(把 1.6 那条风险放大),⛔ 不解决尺寸偏小。尺寸偏小要走的是第 4 讲的收缩反算与模具补偿。
⚠ 反方向也要查:本课的「模温高 ⇒ 交联快 ⇒ 模内时间短」这条结论,⛔ 同样不得平移到 H4-02 塑料件(尼龙/PPS)注塑与耐冷媒相容。互套是双向的,而两个方向都会把动作做反。
另有一条边界一并划清:金属件本身的成型工艺窗口(挤压/辊压/冲压/弯曲)归 H1-05 金属零件成型工艺:扁管挤压、翅片辊压与百叶窗成型、主片/水室冲压、管件弯曲与端部成型。本课只关心骨架进入本工艺链时的状态——它的表面、它的刚度、它能不能扛住充填压力。
本讲小结:选路的四问,按顺序问
- 最厚断面能否接受「按它定模内硫化时间」带来的薄处过硫?(否 ⇒ 这一条把 CM_mold 往外推,详见第 2 讲)
- t_留 < ts2 在实际机筒温度下成立吗,且最长滞留工况也算进去了吗?(否 ⇒ IM_mold/TM_mold 出局,或降机筒温度重算)
- 骨架在这条路线的充填压力下会不会被冲移?(会 ⇒ 要么上定位与降速率,要么退回 CM_mold)
- 三条都通过之后,才轮到节拍与年用量——而且节拍按整循环算,⛔ 不按模内时间算。
答完这四问,再补一句:你选的这条路,它的主缺陷落在哪一项可记录的过程量上被卡住?这一问的答案,就是这条路线要写进过程文件的那几行。
后面还有 7 讲正文 · 关键公式 · 案例拆解 · 常见误区 · 动手做